
Uçtan Uca Deri Kemer Üretim Süreci: Fabrikada Gerçekte Neler Oluyor?
Deri kemer nasıl üretilir? Ham madde seçiminden son kalite kontrolüne kadar Lider Kemer'in kemer üretim sürecini adım adım keşfedin. 43 yıllık fabrika deneyimi.
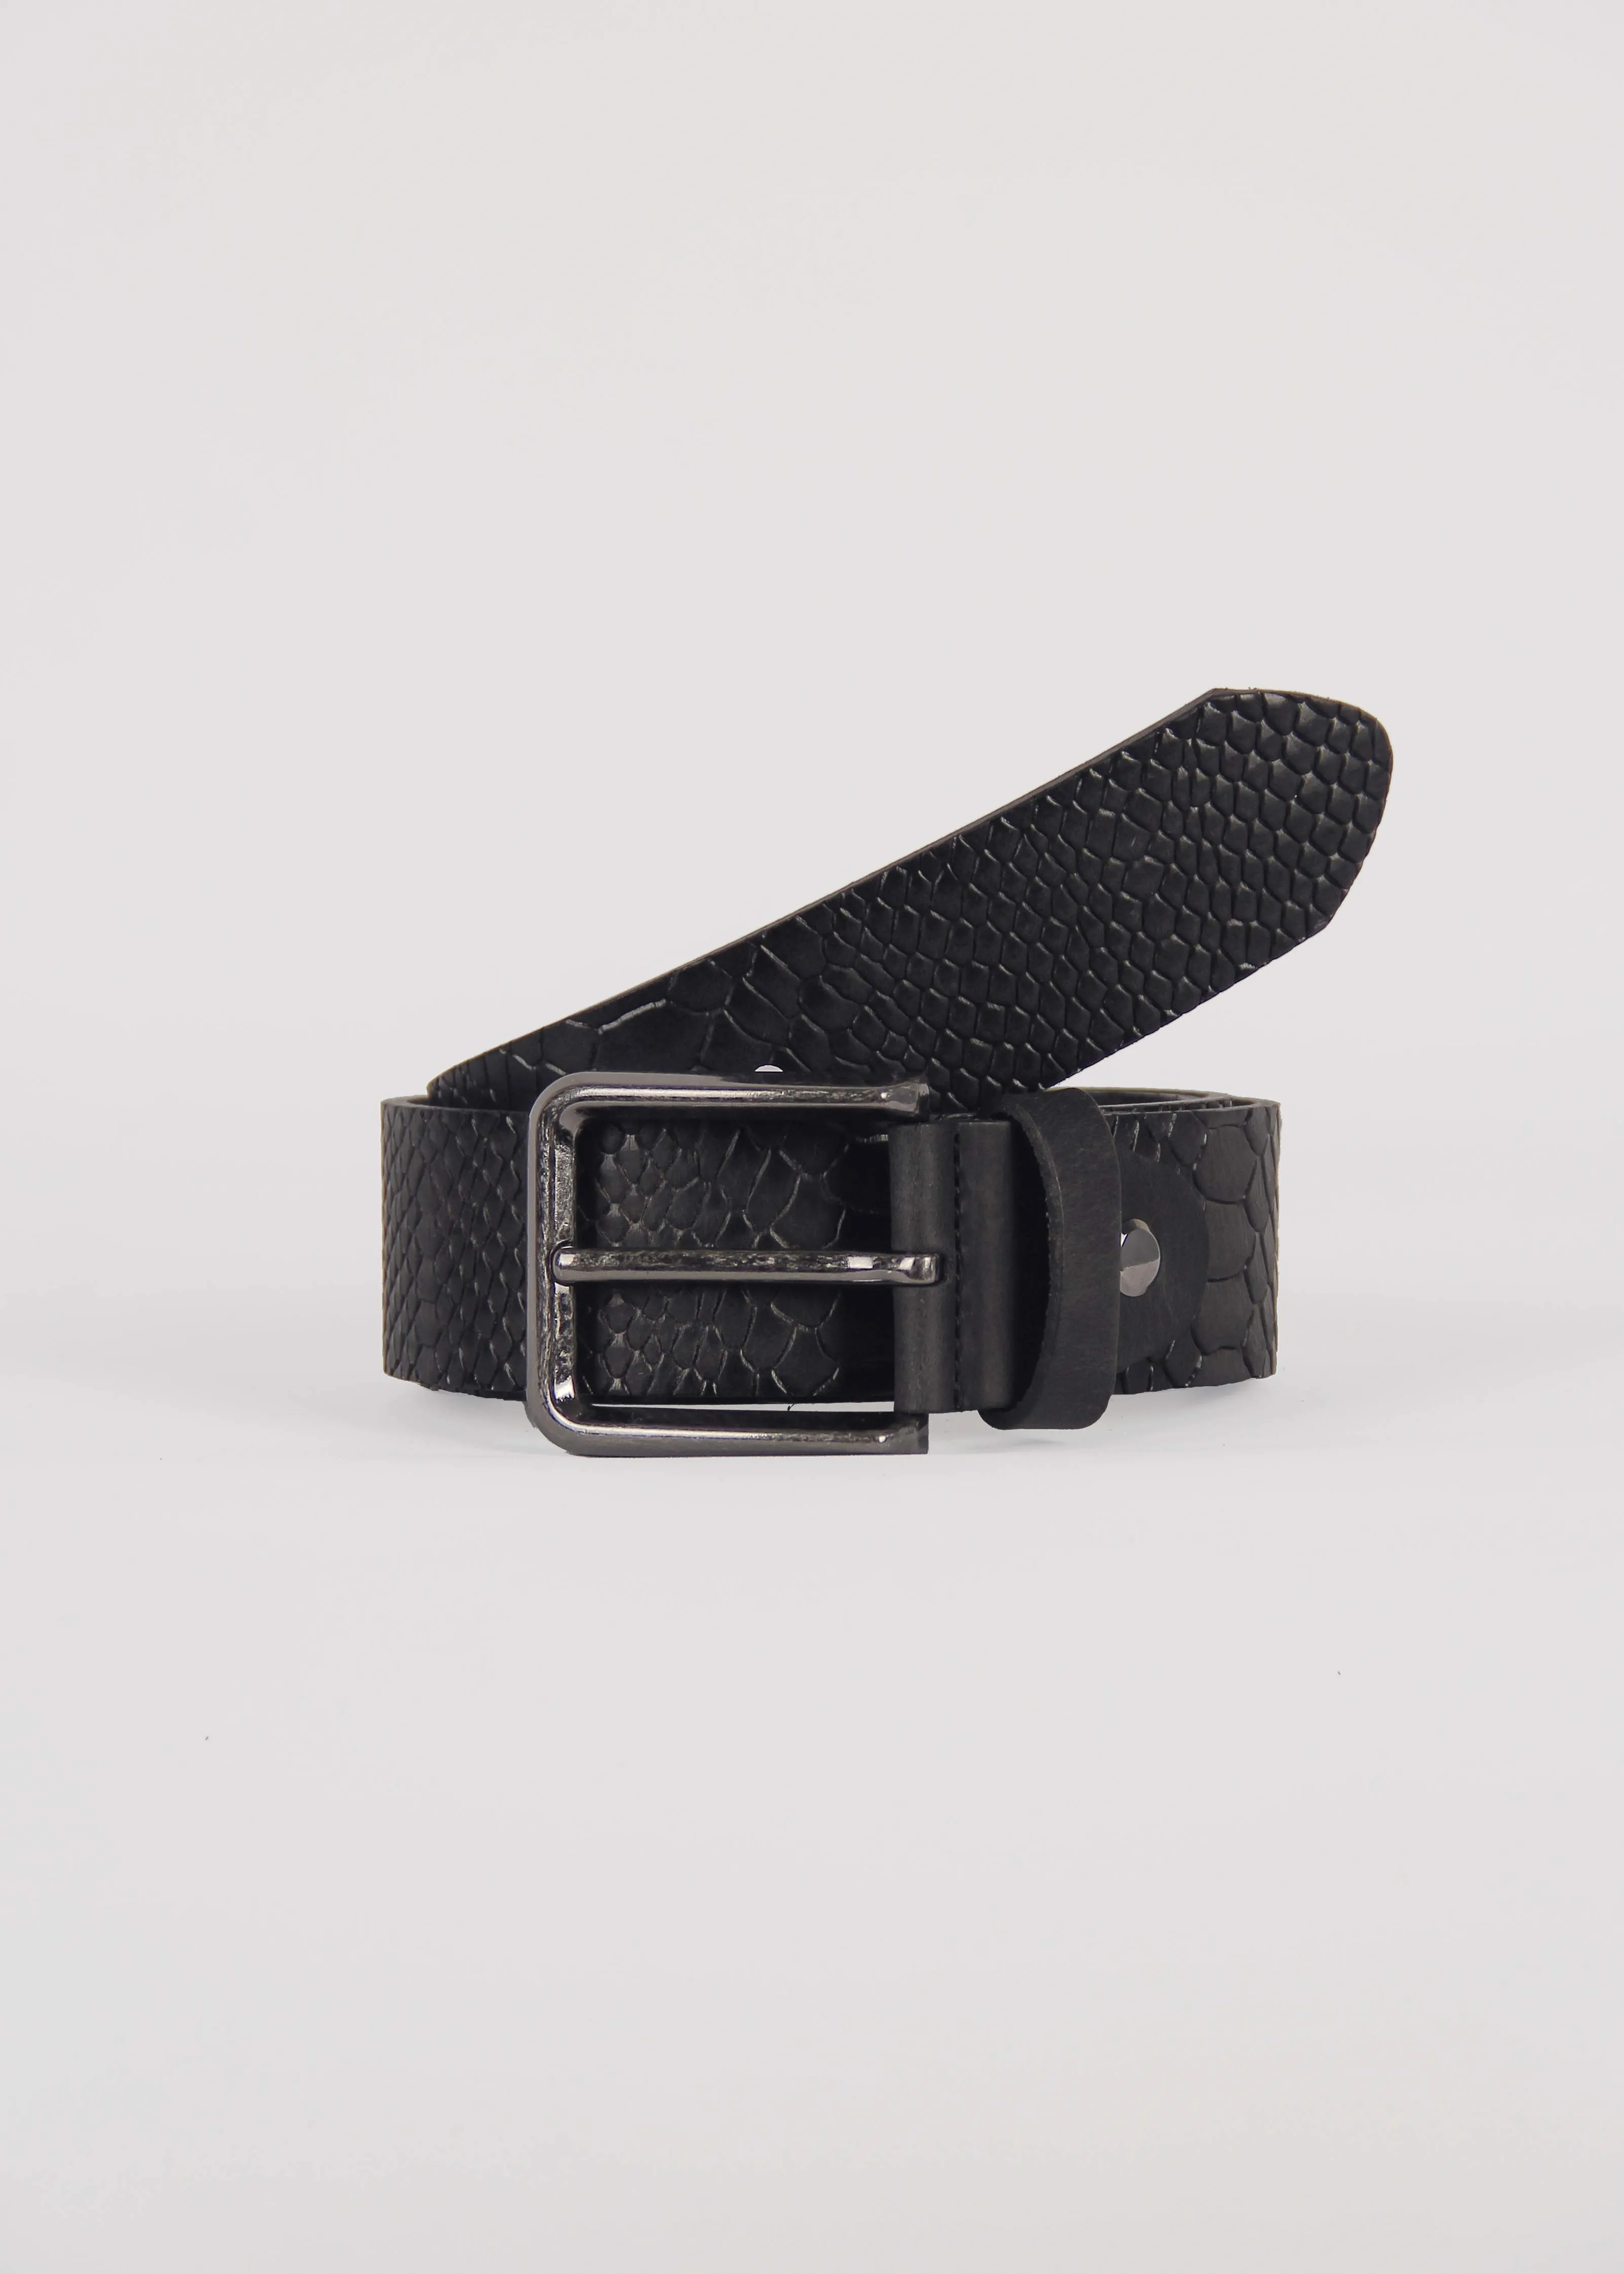
Deri kemer üretim süreci
Uçtan Uca Deri Kemer Üretim Süreci: Fabrikada Gerçekte Neler Oluyor?
Uçtan Uca Deri Kemer Üretim Süreci: Fabrikada Gerçekte Neler Oluyor?
Bir kemer deponuza geldiğinde tamamlanmış görünür.
Ama o kemer size ulaşmadan önce onlarca karar verilmiş, onlarca kontrol uygulanmış ve onlarca yıllık deneyim o küçük nesneye işlenmiş olmalıdır.
Çoğu alıcı üretim sürecini görmez. Numune onaylar, sipariş verir ve teslimatı bekler. Bu tamamen normal. Ama üretimin içinde ne döndüğünü anlamak — hangi aşamada ne tür hatalar oluşur, kaliteyi gerçekte ne belirler — hem doğru tedarikçiyi seçmenize hem de daha iyi siparişler vermenize yardımcı olur.
Bu yazıda İstanbul Merter'deki fabrikamızda bir kemer nasıl üretilir, adım adım anlatıyoruz. Teorik değil. Sahadan.
Aşama 1: Ham Madde Seçimi — Her Şey Burada Başlar ve Biter
Kemer üretiminde en kritik karar üretim başlamadan önce verilir.
Malzeme seçimi.
Yanlış deriyle başlayan bir kemer, ne kadar iyi kesilirse kesilsin, ne kadar titiz dikilirse dikilsin, piyasada sorun çıkaracaktır. Deri zamanla çatlayacak, renk atacak ya da bükülme noktalarında kopacaktır.
Biz her partiyi üç temel kriter üzerinden değerlendiriyoruz:
Almanya'dan düzenli sipariş veren bir B2B alıcımız geçen yıl bize şunu söyledi: "Önceki tedarikçimizden aldığımız kemerlerin %8'i altı ay içinde dikiş noktalarından açıldı. Sorun dikişte değildi — deri çok ince seçilmişti, gerilim altında tutunmuyordu." Malzeme tasarrufu, müşteri iadesiyle geri döndü.
Hakiki deri ile PU deri arasındaki farkları anlatan rehberimiz bu tercih sürecini daha ayrıntılı ele alıyor.
Aşama 2: Kalıp Hazırlama ve Teknik Çizim
Malzeme onaylandıktan sonra üretim bir teknik şemayla başlar.
Her kemer modelinin genişliği, uzunluğu, delik aralıkları, toka tipi ve kenar profili kalıba işlenir. Bu kalıp sadece o sipariş için değil, gelecekteki tüm tekrar siparişler için de referans olur.
Önemli bir nokta: Müşteri bir modeli altı ay sonra yeniden sipariş ettiğinde ilk ürünle birebir aynı boyutlarda kemer alabilmeli. Bu tutarlılığı sağlayan kalıp disiplinidir.
Özel üretim projelerinde bu aşama daha kapsamlı işler. Müşterinin logosunun kabartma kalıbı, özel toka bağlantı mekanizması ya da alışılmadık bir kemer genişliği söz konusuysa bunların hepsi burada teknik çizime dönüşür. Özel kemer üretim hizmetimiz bu sürecin nasıl işlediğini açıklıyor.
Aşama 3: Kesim — Milimetre Fark Eder
Deri, büyük tabakalar halinde gelir. Kesim makinesi bu tabakaları kemer şeritlerине dönüştürür.
Ama "kesmek" bu kadar basit değildir.
Deri doğal bir malzemedir ve her tabakanın farklı bölgelerinde farklı yoğunluklar, damarlar ve kusurlar bulunabilir. Deneyimli bir kesim operatörü hangi bölgelerden kaç kemer çıkarılacağını, hangi bölgelerin atılacağını ve hangi kusurların kabul edilemez olduğunu bilir.
Bu bilgi makinede değil, operatörün gözündedir.
Yanlış kesimden doğan en yaygın sorunlar şunlar:
Biz bu aşamada %100 yüzey denetimi yapıyoruz. Kesilen şeritler makasla değil, gözle seçilir.
Aşama 4: Kenar İşleme — Farkı Görmeden Hissedersiniz
Çoğu insan bir kemeri ilk tuttuğunda bilerek kenarına bakmaz.
Ama kenar kaliteyi ele verir.
Ham kesim kenarı pürüzlü, lifli ve zamanla dağılmaya açıktır. Kenar işleme bu yüzeyi kapatır, düzeltir ve boyar. Profesyonel üretimde bu aşama üç adımdan oluşur:
Hollandalı bir distribütör müşterimiz, kenardan dökülen boya yüzünden bir partide iade süreci yaşamış. Nedeni boyama tekniği değil, acele üretimde boya katları arasındaki kuruma süresinin kısaltılmasıydı. Bir kemer ortalama 90 saniye kuruma süresine ihtiyaç duyar; bu süre kısaltıldığında boya yüzeye değil, bir sonraki kata yapışır.
Aşama 5: Dikiş — Güçlü Olan Göze Çarpmaz
Kemer üretiminin en teknik aşaması dikişdir.
İyi bir dikiş göze çarpmaz. Hizalıdır, düzgün aralıklıdır ve rengi deriyle uyumludur. Kötü bir dikiş ise hemen belli olur — ya da daha kötüsü, altı ay sonra belli olur.
Dikiş kalitesini belirleyen dört faktör:
Kemer üretim sürecimizin ayrıntılarını görmek isteyen alıcılar için fabrika sayfamız bu konuyu görsel örneklerle destekliyor.
Aşama 6: Delik Açma ve Beden Standardizasyonu
Bir kemer beş delik içerir. Bu beş deliğin aralığı standart olarak 2,5 cm'dir.
Basit görünür. Ama şu senaryoyu düşünün: 3.000 kemerin yarısında delik aralığı 2,3 cm, diğer yarısında 2,7 cm. Beden tablosu tutarsızlaşır, müşteri şikayetleri başlar.
Delik aşaması bu yüzden hassas bir kalıp gerektiren standart bir operasyon olarak tanımlanmıştır. Her kemer aynı delik düzenini alır. Beden dönüşüm hesaplamalarını yaparken de bu standarda uymak gerekir — bu konuda kemer beden ölçüsü ve dönüşüm rehberimiz pratik bir referans sunuyor.
Otomatik kemer üretiminde delik aşaması uygulanmaz. Bu kategoride farklı bir beden yönetimi mantığı devreye girer.
Aşama 7: Toka Montajı — İşlevsel Test Zorunludur
Toka bir kemerin en çok strese maruz kalan bileşenidir.
Günde ortalama 2–3 kez açılıp kapanır. Bükülür. Çekilir. Yıllarca bu döngü tekrar eder.
Toka montajında iki kritik nokta:
Avusturyalı bir mağaza zinciri müşterimiz bir siparişte toka testini atlayan bir tedarikçiyle çalışmış. İlk üç ayda 70 üründen iade gelmiş — bunların %80'i toka kopması nedeniyle. Minimum toka testi bir lüks değil, temel bir üretim adımı.
Aşama 8: Logo ve Marka Uygulaması
Bu aşama özel etiket siparişleri için geçerlidir.
Logo uygulamasının iki ana yöntemi vardır:
Logo konumu, boyutu ve yöntemi numune onayında belirlenir. Seri üretimde bu parametreler değişmez — logo her kemerde aynı noktada, aynı derinlikte, aynı tonla çıkar.
Private label kemer üretim sürecimizin ayrıntıları bu aşamayı daha geniş bir bağlamda ele alıyor.
Aşama 9: Son Kalite Kontrolü — İzin Belgesi
Fabrikadan çıkmadan önce her kemer son bir kontrolden geçer.
Bu kontrol dört boyutu kapsar:
Kontrolden geçen kemerlere onay etiketi uygulanır. Geçemeyenler yeniden işleme alınır ya da imha edilir. Hiçbir koşulda ikinci kalite ürün birinci kalite olarak paketlenmez.
Bu yaklaşım sıfır iade garantimizin operasyonel dayanağını oluşturuyor.
Aşama 10: Paketleme ve Sevkiyat Hazırlığı
Kalite kontrolünü geçen kemer paketleme aşamasına geçer.
Paketleme tipi müşteri gereksinimlerine göre değişir:
Her koli içeriği kayıt altına alınır. Kaçıncı üretim partisinden geldiği, hangi malzeme lotunu içerdiği ve hangi kalite kontrol operatörü tarafından onaylandığı izlenebilirdir.
Avrupa'ya ihracat sevkiyatlarında belgeler hazırlanır: proforma fatura, ambalaj listesi, menşe şahadatnamesi. Bu belgeler Avrupa gümrüğünde yaşanabilecek gecikmeleri minimize eder. Gümrüksüz Avrupa sevkiyat sürecimizi ayrıca ele alıyoruz.
Üretim Süreci Ne Kadar Sürer?
Stoktan sevkiyat: 5–7 iş günü.
Üretim siparişi (standart model): 3–4 hafta.
Özel etiket sipariş (numune dahil): 6–8 hafta (numune onayına bağlı).
Bu süreler sipariş planlaması B2B rehberimizde ayrıntılı olarak ele alınmaktadır.
Üretim Kapasitesi ve Ölçeklenebilirlik
Aylık 150.000 adet.
Bu rakam teorik değil, operasyonel. Günlük üretim planlaması, makine kullanım oranı ve kalite kontrol bant hızı bu rakamı belirliyor.
Küçük bir marka 300 adetle başlar. Kanal işler, büyür, 5.000 adede ç��kar. Tedarikçi değiştirmesi gerekmez. Kalite standartları değişmez. Süreç aynıdır. 150.000 kapasitemizin ayrıntıları için ilgili sayfamıza bakabilirsiniz.
###
Sıkça Sorulan Sorular
Toptan Deri Kemer Fiyat Teklifi Alın
1982 yılından beri İstanbul Merter tesislerimizde ürettiğimiz modellerimiz için hemen fiyat teklifi talep edebilirsiniz.